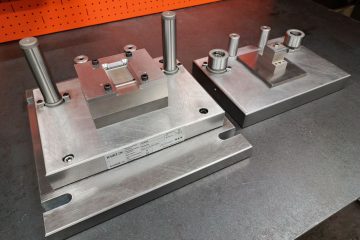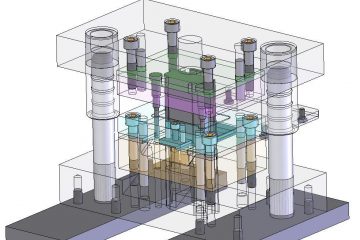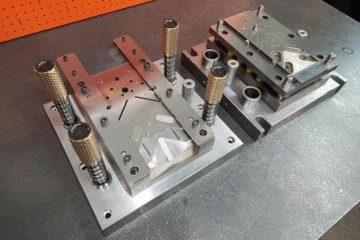
Штамп для уголка формовочного: 5 операций в одном цикле

Задача от заказчика Поступил заказ на проектирование и изготовление штампа для детали «уголок формовочный». Исходные требования: Материал заготовки: сталь 08пс, толщина 1,7 мм; Режим работы: автоматический цикл с механическим подающим устройством — без участия оператора на каждом такте; Цель оснастки: получить готовую деталь за один проход через штамп. Решение: комбинированный Читать дальше
Кватек теперь в MAX: официальный канал мессенджера

Мы открыли официальный канал Kvatek в мессенджере MAX. Теперь все новости компании — анонсы событий, полезные материалы по продуктам и важные обновления — доступны прямо там, где вы общаетесь каждый день. Что будет внутри канала Новости компании — без посредников и задержек; Анонсы мероприятий — дни рождения команды, корпоративные события, Читать дальше

UzStroyExpo 2026

Три дня в Ташкенте — и мы поняли: Центральная Азия не «рынок на будущее». Он уже здесь. И он ждал нас. Почему именно Узбекистан UzStroyExpo 2026 (20–22 октября) — одна из крупнейших строительных выставок страны, где собираются застройщики, дистрибьюторы и производители со всей Центральной Азии. Для Квалитет Технология это первый Читать дальше

Штамп гибки для детали «Прижим»: один шаг — и готово

Задача Поступил заказ на проектирование и изготовление штампа гибки для детали «Прижим». Материал — стальная лента 20ПН толщиной 5 мм и шириной 1500 мм. Оснастка должна работать в ручном режиме: без автоматики, но с точностью, которой хватает для стабильного результата. Решение Спроектировали штамп простого действия с направляющим трафаретом. Матрица — Читать дальше

Вырубной штамп

От заказчика поступил заказ на проектирование и изготовление вырубного штампа для изделия «Опора». Материал – холоднокатаная лента 08пс толщиной 1,8 мм. Был спроектирован штамп вырубки последовательного действия. Отход при изготовлении детали минимален, ширина детали равна ширине ленты, шаг штамповки равен длине детали. Штамп работает в автоматическом режиме. Штамп был изготовлен, Читать дальше

Долговечность штампов

Долговечность штампов измеряется количеством деталей отштампованных до полного износа рабочих частей, определяемого невозможностью их восстановления и получением размерного брака штампуемых деталей. Значительно раньше этого брака возникает брак по снижению качества штампуемых деталей (заусенцы при вырубке и пробивке, задиры, риски и царапины при вытяжке и гибке). Этот вид брака сравнительно легко Читать дальше

Вырубной штамп

От заказчика поступил заказ на проектирование и изготовление вырубного штампа для кронштейна. Материал – холоднокатаная лента 08пс толщиной 1,8 мм. Был спроектирован штамп вырубки последовательного действия. Отход при изготовлении детали минимален, ширина детали равна ширине ленты. Штамп работает в автоматическом режиме, отход удаляется через провальное отверстие пресса, готовые детали скатываются Читать дальше

Проволочно вырезные станки

В продолжение темы эрозионной обработки металлов и сплавов рассмотрим еще один тип станков, имеющихся в станочном парке нашего предприятия, а именно проволочно-вырезной эрозионный станок модели DK7740. Данный тип станков относится к станкам финишной обработки изделий с получением на выходе готовых поверхностей с допусковыми размерами, согласно требованиям конструкторской документации. В качестве Читать дальше

Прессформа для изготовления заглушки

От заказчика поступил заказ на проектирование и изготовление прессформы для изготовления заглушек для профиля сечением 10х30 мм. Документация была предоставлена заказчиком. Материал детали — полиэтилен. Была изготовлена 8-местная прессформа с туннельными отрываемыми литниками и 2 подвижными знаками. Стандартные компоненты – FCPK. Материал формообразующих – сталь 9ХС, твердость 45…50 HRC. Прессформа Читать дальше

Обработка металлов и сплавов на эрозионных копировально-прошивных станках.

Обработка металлов и сплавов на эрозионных  копировально-прошивных станках. Зачастую металлообрабатывающие предприятия сталкиваются с необходимостью формообразования сложно профильных полостей, отверстий пазов, уступов, в том числе в труднообрабатываемых материалах, изготовление которых стандартным режущим инструментом, не представляется возможным или нетехнологичным. Выходом из данной ситуации явилось использование метода электрической эрозии (разрушение кристаллической решетки металлов Читать дальше